
P&P-DCD
Stanzteilspender für Pick & Place
Präzise Stanzteilbereitstellung für stabile, flexible und einfach integrierbare Automatisierungsprozesse.
Was ist der P&P-DCD?
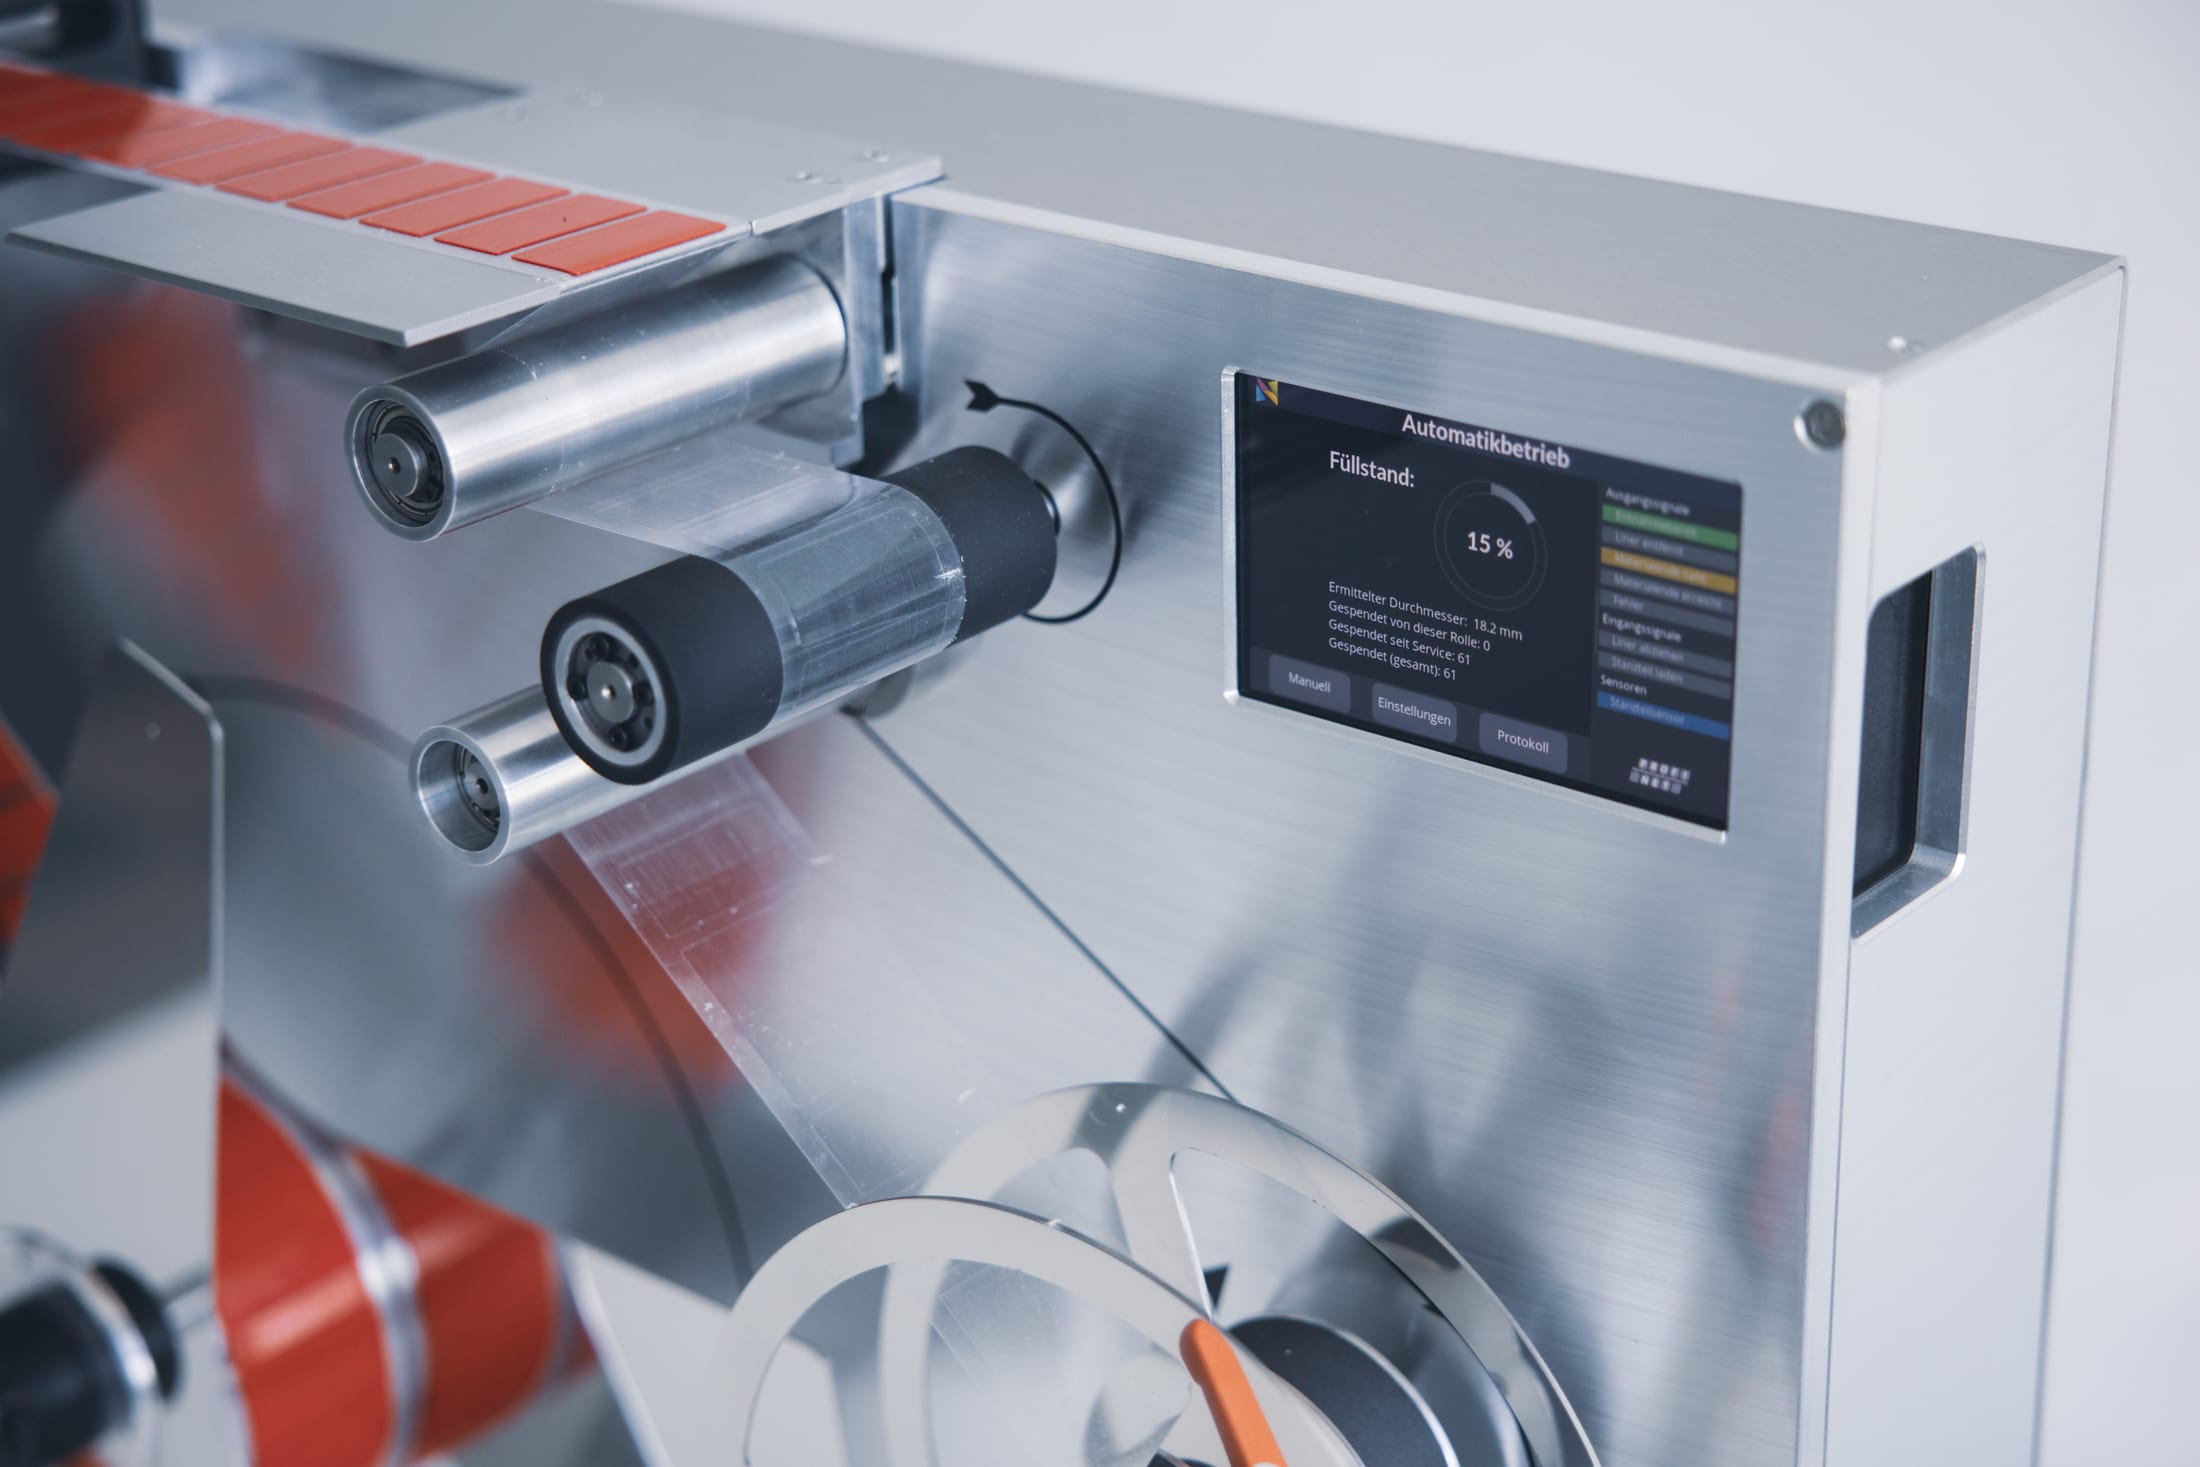
Der P&P-DCD ist ein System, das auf einer Rollenliner angeordnete Stanzteile in der benötigten Anzahl an einer definierten Position bereitstellt.
Der P&P-DCD stellt dem Roboterwerkzeug die festgelegte Anzahl an Stanzteilen bereit und löst sie von der Trägerfolie. Das Roboterwerkzeug, das die Stanzteile nun hält, wird vom Roboter zum Werkstück geführt und appliziert sie an der vorgegebenen Position.
Da Roboter und Roboterwerkzeug nicht Teil des P&P-DCD sind, lassen sich je nach Applikationsposition, Stanzteilart und Prozessanforderungen beliebige passende Kombinationen einsetzen.

BANDABRISSERKENNUNG Prozessüberwachung FLEXIBLE
STANZTEILBESTÜCKUNG
Pick & Place erweitert die Freiheit der Applikationsposition
Je nach Applikationsposition kann es schwierig sein, das Applikationswerkzeug mit dem Roboter direkt zum Werkstück zu führen, etwa bei engen Platzverhältnissen oder Kollisionsgefahr mit umliegenden Anlagenteilen.
Der P&P-DCD führt die auf der Trägerfolie befindlichen Stanzteile an eine auf das Roboterwerkzeug abgestimmte Entnahmeposition. Sobald das Roboterwerkzeug die benötigte Anzahl an Stanzteilen vom P&P-DCD aufgenommen hat, muss der Roboter das Werkzeug nur noch zur Applikationsposition bewegen. Dadurch lassen sich auch enge, zurückgesetzte Positionen oder Werkstücke mit komplexer Geometrie erreichen, die bei direkter Applikation schwer zugänglich wären. Das erleichtert zudem die Automatisierung dort, wo das Anlagenlayout, etwa die Anordnung umliegender Geräte, eine Bewegung des Zuführgeräts selbst zur Applikationsposition erschwert.
Der P&P-DCD eignet sich außerdem für Prozesse mit vielen unterschiedlichen Stanzteilarten. Statt für jede neue Stanzteilart einen zusätzlichen Roboter samt vollständigem i-DCA-Set zu installieren, kann die Installation eines weiteren P&P-DCD-Paares in Kombination mit einem Roboterwerkzeug mit mehreren Saugpunkten für unterschiedliche Stanzteile die wirtschaftlichere Wahl sein.

Etwa 1 Sekunde Zuführtakt, auch für die gleichzeitige Aufnahme mehrerer Teile
Der P&P-DCD führt das nächste Stanzteil in der Regel innerhalb von etwa einer Sekunde an die Entnahmeposition des Roboterwerkzeugs. Die Anzahl der aufzunehmenden Teile lässt sich von der übergeordneten Steuerung vorgeben, und mit einem passenden Roboterwerkzeug können auch mehrere Stanzteile gleichzeitig aufgenommen werden.
Bei der Aufnahme mehrerer Teile führt der P&P-DCD die Stanzteile an eine Position, an der die benötigte Anzahl aufgenommen werden kann. Sobald das Roboterwerkzeug sie gemeinsam aufgenommen hat, wird die Trägerfolie sofort zurückgespult, um die nächste Aufnahme vorzubereiten.
Da die Zuführung der nächsten Stanzteile und das Zurückspulen der Trägerfolie für eine gesamte gleichzeitig aufgenommene Charge jeweils nur einmal erfolgen, lässt sich die Taktzeit gegenüber der Einzelzuführung deutlich verkürzen. Wie viele Teile gleichzeitig aufgenommen werden können, hängt von ihrer Größe ab und kann so eingestellt werden, dass alle gemeinsam aufgenommenen Stanzteile innerhalb des Hubs der Abreißkante von gut 100 mm liegen.
Reales Video des Materialflusses beim P&P-DCD.
Kamerabasierte Positionskorrektur bei Bedarf
Der P&P-DCD führt Stanzteile an eine voreingestellte Entnahmeposition. Bei aufeinanderfolgender Zuführung liegt die Positioniergenauigkeit in Zuführrichtung bei etwa ±0,3 mm.
In der Praxis kann diese Genauigkeit jedoch durch das verwendete Material beeinflusst werden: Schwankungen in der Linerbreite oder in der Position der Stanzteile auf der Trägerfolie wirken sich als Abweichung an der Entnahmeposition aus. Die Querrichtung wird über einen mechanischen Anschlag positioniert, materialbedingte Abweichungen lassen sich jedoch nicht immer allein durch den P&P-DCD korrigieren. Die Gesamtpositioniergenauigkeit inklusive solcher materialseitiger Schwankungen liegt daher als Richtwert typischerweise bei etwa ±1 mm und kann je nach Material und Bedingungen besser oder schlechter ausfallen.
Soll diese materialbedingte Abweichung hochgenau korrigiert werden, kann eine Kamera (zum Beispiel von SensoPart) die Position jedes Stanzteils vor der Aufnahme messen, und die Entnahmeposition des Roboterwerkzeugs wird entsprechend dem Messergebnis angepasst.
2-Einheiten-Aufbau maximiert die Anlagenverfügbarkeit
Der P&P-DCD wird für denselben Stanzteiltyp in der Regel paarweise installiert, um Redundanz zu gewährleisten. Geht dem aktiven P&P-DCD das Material aus oder tritt ein Fehler auf, wird die übergeordnete Steuerung benachrichtigt, und die Steuerung auf Roboter- oder SPS-Seite schaltet die Zuführung auf den anderen P&P-DCD um. Diese Umschaltung selbst kostet keine zusätzliche Zeit.
Während ein P&P-DCD weiter zuführt, kann der andere für den Materialwechsel oder die Fehlerbehebung genutzt werden. Die Dauer des Materialwechsels hängt von der Erfahrung des Bedienpersonals ab, liegt aber typischerweise bei etwa ein bis zwei Minuten. Nach Meldung des Abschlusses an die übergeordnete Steuerung steht dieser P&P-DCD wieder für die Zuführung zur Verfügung.
Durch diesen 2-Einheiten-Aufbau muss die Stanzteilzuführung bei Materialwechsel oder Fehlerbehebung nie unterbrochen werden, wodurch die Auswirkungen auf die Produktion gering bleiben und eine hohe Anlagenverfügbarkeit erhalten bleibt.

Sonderausführung: Dedizierter Turm mit vier P&P-DCD-Einheiten
Für besondere Prozessanforderungen wurden auch Sonderausführungen des P&P-DCD entwickelt. Ein Beispiel kombiniert vier P&P-DCD-Einheiten in einem dedizierten Turm. Durch die Platzierung von je zwei Einheiten für zwei Stanzteiltypen erhalten beide Typen eine redundante Zuführung.
Diese Turmausführung ist keine einfache Aneinanderreihung von vier Standard-P&P-DCDs. Für die linke und rechte Einbauposition im Turm werden zwei angepasste Varianten des P&P-DCD vorbereitet, auch die interne Bauteilanordnung weicht von der Standardausführung ab. Jeder P&P-DCD verfügt zudem über einen Mechanismus, der ihn während der Bewegung der Abreißkante von der Roboterzelle isoliert.
Der dedizierte Turm hält alle vier P&P-DCD-Einheiten und verteilt zudem Strom- und Feldbusanschlüsse an jede Einheit. Der Materialwechsel erfolgt von außerhalb der Roboterzelle, sodass das Bedienpersonal die Zelle nie betreten muss. Jeder P&P-DCD ist zudem auf einer ausziehbaren Halterung montiert, sodass eine fehlerhafte oder beschädigte Einheit leicht entnommen und durch eine Ersatzeinheit ersetzt werden kann.
Diese 4-Einheiten-Turmausführung ist bereits bei einem der größten deutschen Automobil-OEMs im Serieneinsatz.
Automatisierung passend zu Ihren Stanzteilen
Der P&P-DCD ist unabhängig von einem bestimmten Hersteller des Stanzteilmaterials einsetzbar. Statt für die Automatisierung ein neues Material auswählen zu müssen, lässt sich die Automatisierung um bereits eingesetzte und qualifizierte Produkte sowie Ihre bestehenden Prozessbedingungen herum planen.
In der Regel verarbeitet er Stanzteile von etwa 10 mm bis etwa 100 mm. 10 mm ist dabei keine feste technische Untergrenze: Je nach Anwendung lassen sich durch Firmware-Anpassungen und ähnliche Maßnahmen auch kleinere Stanzteile verarbeiten.
Die Eignung hängt von Dicke, Form, Material und Klebeeigenschaften des Stanzteils ab. Über einseitig klebende Standard-Stanzteile hinaus lassen sich mit einer geeigneten Gerätekonfiguration auch doppelseitig klebende Pads verarbeiten. Entscheidend ist dabei, dass sich das Stanzteil beim Durchlauf über die Abreißkante zuverlässig von der Trägerfolie löst.
Je nach Stanzteil und Anwendung unterstützen wir Sie bei der Prüfung der Eignung.

Konstruiert für minimalen Integrationsaufwand
Der P&P-DCD verfügt über integrierte Steuerungsfunktionen, die die Anbindung an die übergeordnete Anlagensteuerung (SPS oder Roboter) von vornherein einfach gestalten. Da die internen Funktionen des Geräts nicht einzeln von übergeordneter Stelle gesteuert werden müssen, reduziert sich der Aufwand für Programmierung, Validierung und Inbetriebnahme bei der Integration.
Die Kommunikation erfolgt über PROFINET oder EtherNet/IP. Einstellungen lassen sich direkt am Touchdisplay des Geräts vornehmen oder per Feldbus von der übergeordneten Steuerung laden.
Zudem sind alle Funktionen des P&P-DCD elektrisch angetrieben, sodass keine Druckluft benötigt wird. Das reduziert die Anzahl der für den Betrieb erforderlichen Anschlüsse auf ein Minimum.
Roboter und Roboterwerkzeug sind nicht Teil des P&P-DCD; sie werden anlagenseitig passend zur jeweiligen Anwendung ausgelegt und ausgewählt.
Technische Daten
| Abmessungen (B × H × T) | 660 × 560 × 242 mm |
| Gewicht | 29 kg |
| Stanzteilgröße | Max. ca. 100 mm |
| Breite des Trägerbands | Max. 100 mm |
| Max. Materialrollendurchmesser | 400 mm |
| Rollenkern | 3" / 6" |
| Standard-Zuführtakt | ca. 1 s |
| Betriebstemperaturbereich | 10–50 °C |
| Druckluft | Nicht erforderlich |
| Benutzerschnittstelle | 5-Zoll LCD-Touchdisplay |
| Spannungsversorgung | Variante A: 100–240 V AC / Variante B: 24 V DC |
Bewährt im weltweiten Serieneinsatz
Mehr als 150 P&P-DCD-Systeme sind bei Automobilherstellern weltweit in Serienwerken in zahlreichen Ländern im Einsatz und haben sich in realen Produktionsprozessen bewährt. Die Anwendungen reichen weit über die Abdichtung von Karosseriebohrungen hinaus und umfassen eine Vielzahl von Prozessen, die eine automatische Stanzteilzuführung und -applikation erfordern, darunter auch Komponenten für Antriebsbatterien.
Mehrere der größten deutschen Automobil-OEMs haben den P&P-DCD wiederholt bereits in der technischen Spezifikation vor Anlagenausschreibungen vorgegeben.
Fragen zur Integration des P&P-DCD?
Bei Fragen oder Wünschen zur Integration des P&P-DCD sprechen Sie uns gerne an.
Kontakt aufnehmen